Отжиг печи алюминиевого сплава серии ZKL
Cat:Промышленная печь
Отжигание алюминиевого сплава серии ZKL - это усовершенствованное оборудовани...
Смотрите детали


Два самореза могут выглядеть почти одинаково в мусорном ведре и при этом вести себя совершенно по-разному на сборочной линии. Разница обычно начинается в хвосте, конце голени, противоположном голове. Винт с плоской хвостовикой имеет тупую скошенную поверхность, а винт с острой хвостовикой — коническую точку. Этот единственный геометрический выбор определяет, потребуется ли направляющее отверстие, как быстро закрутится винт и какой крутящий момент поглотит соединение, прежде чем что-то выйдет из строя.
Однако геометрия рассказывает только половину истории. Материал наконечника вместе с примененной к нему термической обработкой определяет, будут ли нити формироваться в подложке чисто или сдираться с нее.
В терминологии крепежа хвостовик — это конечный конец хвостовика, и он определяет, как винт входит в заготовку.
Поскольку острая хвостовая часть имеет коническую форму, ее первая резьба неполная и постепенно углубляется по мере продвижения винта. Винт с плоским хвостовиком имеет более полную резьбу ближе к концу хвостовика, что изменяет как распределение нагрузки по длине зацепления, так и форму кривой крутящего момента.
Марки углеродистой стали, такие как C1022A, обычно цементируются: поверхность науглероживается до высокой твердости, поэтому на ней можно резать или образовывать резьбу, в то время как сердечник остается более мягким и жестким, поэтому винт не ломается под действием крутящего момента. Разница между твердостью поверхности и твердостью сердцевины делает маленький винт одновременно агрессивным и долговечным.
Варианты из нержавеющей стали ведут себя по-разному, и их часто неправильно понимают:
Различие имеет наибольшее значение на остром кончике. Это острие имеет очень маленькое поперечное сечение, поэтому перезакаленное или недостаточно отпущенное острие может сломаться во время вождения, а недостаточно закаленное острие просто сгибается и отказывается заводиться. Винты с плоским хвостом распределяют движущее напряжение на более широкую площадь, но их длинная резьба означает, что глубина корпуса должна оставаться постоянной по всей длине резьбы.
Ключевой момент
Геометрия наконечника определяет, как винт входит в материал. Марка материала и глубина корпуса определяют, выживет ли он в процессе.
Винт с плоским хвостовиком представляет собой крепеж с контролируемым зацеплением. Поскольку он не может пробить заготовку, диаметр и качество отверстия определяют условия нарезания резьбы. В листовом металле отверстие обычно пробивается или сверлится немного меньше номинального размера резьбы, и винт накатывает или нарезает собственную резьбу в стенке этого отверстия. В пластмассах и литье под давлением тот же результат достигается с помощью формованного стержневого отверстия.
Последствия предсказуемы: пусковой крутящий момент выше, поскольку полный профиль резьбы зацепляется сразу, длину зацепления легко контролировать, а соединения можно разбирать и собирать с гораздо меньшими повреждениями, чем могло бы вызвать острое острие. Винты с плоским хвостом также являются естественным выбором, когда винт проходит через первую панель и должен образовывать резьбу в гайке, бобышке или более толстом втором слое.
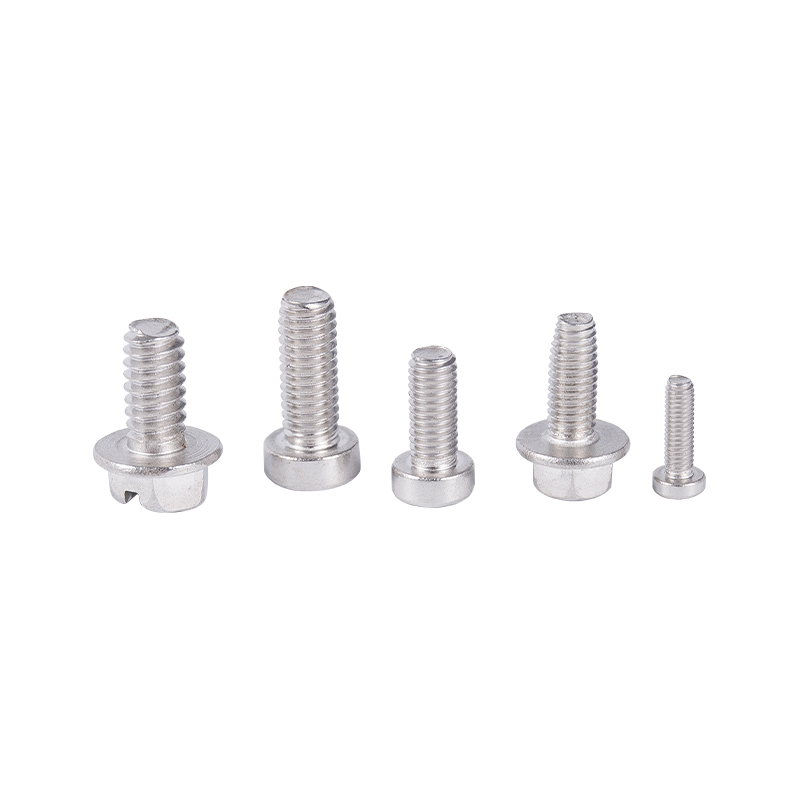 Саморезы с плоским хвостовиком для металла и глухих отверстий Тупой плоский хвостовик подходит для предварительно просверленных в металле, глухих отверстий и работ по дну, с плоскими или цилиндрическими головками, а также с вариантами из углеродистой или нержавеющей стали. Посмотреть продукт →
Острый хвостовой винт меняет контроль на скорость. Острие позиционирует себя, отодвигает материал в сторону и притягивает первые нити к контакту, поэтому отдельная операция сверления не требуется в дереве, ДСП, тонком листе и многих пластиках. Компромисс заключается в том, что подложка должна принять вытесненный материал. При работе с плотной твердой древесиной или толстой сталью острию некуда перемещать материал, и крутящий момент резко возрастает.
Конструкции с острым концом также концентрируют напряжение, поскольку конический наконечник несет меньше материала, а нагрузки, образующие резьбу, сосредотачиваются на небольшом объеме закаленной стали. Именно здесь контроль глубины гильзы становится критически важным: слишком мелкая гильза — и острие деформируется, слишком хрупкое гильза — и острие раскалывается.
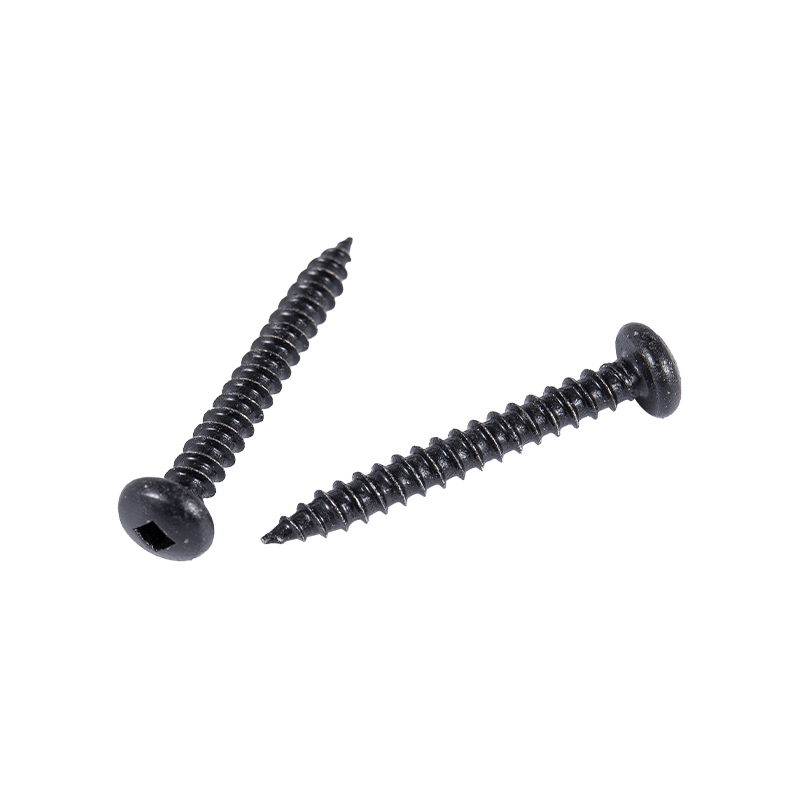 Саморезы с плоскоконической головкой и острым концом Эти винты с потайной головкой с крестообразным шлицем идеально подходят для предварительно просверленных металлических узлов, нарезают резьбу и распределяют зажимное усилие по конструкции, мебели и корпусам оборудования. Посмотреть продукт →
В таблице ниже приведены различия, которые наиболее важны при работе над спецификациями.
| Особенность | Плоский хвост | Острый хвост |
|---|---|---|
| Конечная геометрия | Тупое, скошенное лицо | Коническое коническое острие |
| Пилотное отверстие | Требуется, контролируемый диаметр | Обычно не требуется |
| Начальное поведение | Требуется обнаруженное отверстие | Начальная точка |
| Зацепление резьбы | Завершить темы ближе к концу | Неполные нити на кончике |
| Типичные подложки | Листовой металл, пластмассы, литье под давлением, втулки | Дерево, ДСП, тонкий лист, пластик |
| Требуемая глубина корпуса | Равномерность по всей резьбе | Жесткий контроль на месте |
| Удаление и повторное использование | Лучше, меньше повреждения подложки | Больше повреждений субстрата |
Характеристики формирования резьбы — это не только результат проектирования, но и результат термообработки. Науглероживание создает твердый поверхностный слой, закалка замков при трансформации, а отпуск восстанавливает достаточную прочность сердечника, чтобы выдержать крутящий момент при установке. Глубина корпуса, твердость поверхности и твердость сердцевины должны удерживаться внутри окна, и это окно легче всего удерживать, когда атмосфера в печи и температурный профиль повторяются от партии к партии.
Таким образом, технологическое оборудование напрямую влияет на качество крепежа. Печи для цементации и отпуска с контролируемой атмосферой из правильно заданного диапазона оборудование для термообработки сохраняйте одинаковую глубину корпуса по всей производственной партии, а не только в образце. Исследования твердости и испытания в солевом тумане подтверждают, что поверхностный слой при эксплуатации ведет себя так, как предполагалось.
Выбор материала должен зависеть от основы, а не наоборот.
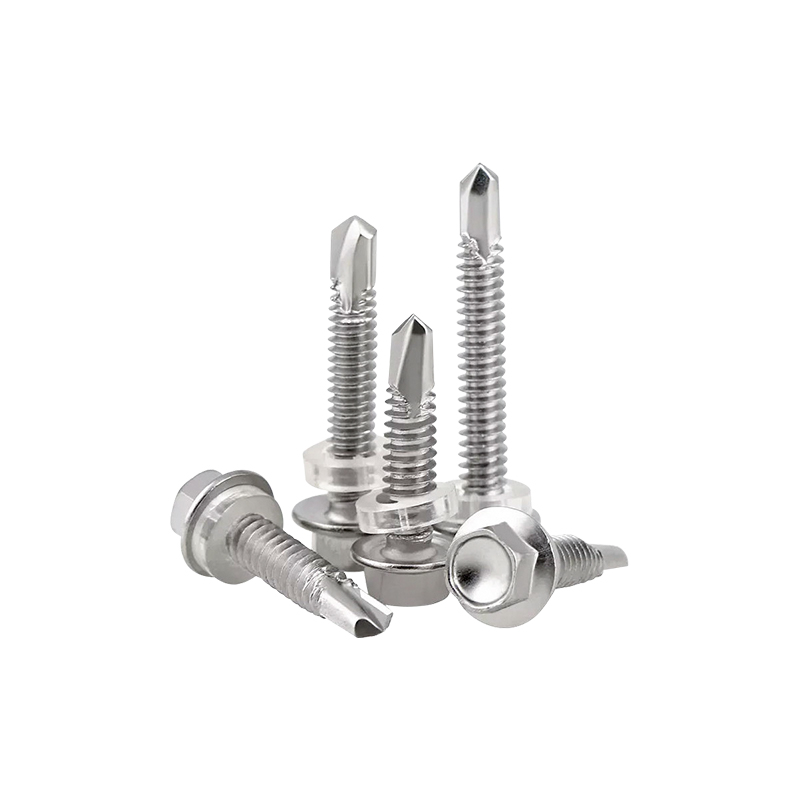
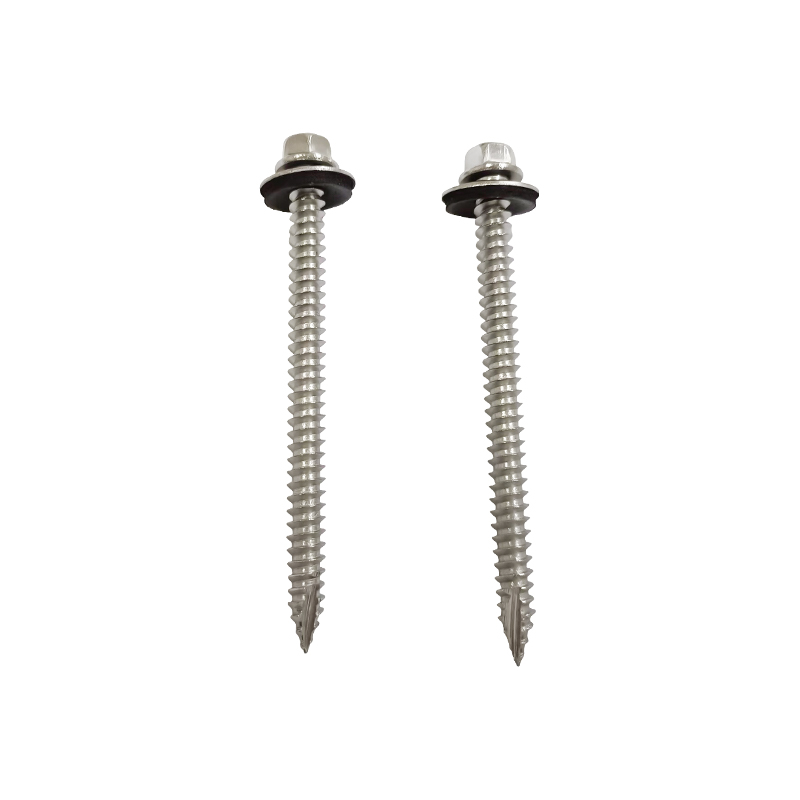 Саморез с шестигранной головкой и шайбой, тип 17, с шайбой из EPDM Для наружной металлической кровли и облицовки в этом винте SUS410 используется опорная резьба и уплотнительная шайба для улучшения сцепления и предотвращения проникновения влаги. Посмотреть продукт →
| Режим отказа | Вероятная материальная причина | Практическая коррекция |
|---|---|---|
| Нить сорвана в подложке | Пилотное отверстие too large, or case depth too shallow | Уменьшите диаметр отверстия, проверьте твердость поверхности. |
| Точечные переломы во время вождения | Чрезмерная глубина корпуса или недостаточная закалка | Еще раз проверьте цикл цементации и температуру отпуска. |
| Острие сгибается, и винт вращается. | Твердость поверхности слишком низкая для подложки | Увеличьте глубину гильзы или выберите более твердый сплав. |
| Истирание и заедание нержавеющей стали | Аустенитный класс в сочетании с высоким трением | Перейдите на SUS410 или нанесите подходящую смазку. |
| Ржавчина появляется вокруг головки | Углеродистая сталь с недостаточным покрытием | Переход на класс нержавеющей стали для защиты окружающей среды |
Нет. Винт с острым хвостовиком можно завести в простое отверстие, но для винта с плоским хвостовиком требуется подготовленное отверстие подходящего диаметра. Заворачивание винта с плоским хвостом без направляющего отверстия обычно приводит к деформации заготовки, а не к образованию резьбы.
Да, из металла и жесткого пластика. Отверстие обычно пробивается или сверлится немного ниже номинального размера резьбы, чтобы винт мог формироваться, а формованные отверстия выполняют ту же функцию в пластиковых деталях.
Ни одна из оценок не является универсально лучшей. Цементированный C1022A обеспечивает высокую поверхностную твердость при низкой стоимости. SUS410 обеспечивает сопоставимую твердость и лучшую коррозионную стойкость, что важно при эксплуатации во влажной среде или при умеренной коррозии.
Аустенитные марки, такие как SUS304 и SUS316, не могут быть упрочнены термической обработкой, поэтому их резьба мягче, чем закаленная углеродистая сталь. Повышенное трение также способствует истиранию, что повышает риск сорванной резьбы или срезанного винта.
Выбор между саморезом с плоским хвостом и саморезом с острым хвостиком сводится к тому, как должно формироваться соединение. Острый хвостовик оптимизирует скорость установки и возможность самозапуска при условии, что подложка может принять смещенный материал, а острие имеет подходящую глубину корпуса. Плоская хвостовая часть оптимизирует качество зацепления, предсказуемость крутящего момента и возможность повторного использования при условии правильной подготовки отверстия. В обоих случаях марка и термическая обработка наконечника определяют, сохранится ли проектный замысел в производстве.
Для более широкого представления о том, как эти крепежные детали классифицируются и применяются, этот обзор Виды саморезов и их выбор это полезный компаньон для чтения.
Отжигание алюминиевого сплава серии ZKL - это усовершенствованное оборудовани...
Смотрите детали
ZKL Series 850 ℃ Тязную печь для сопротивления плавлению специально предназна...
Смотрите детали
ZKL Series 650 ℃ Печь типа коробки подходит для процессов термической обработ...
Смотрите детали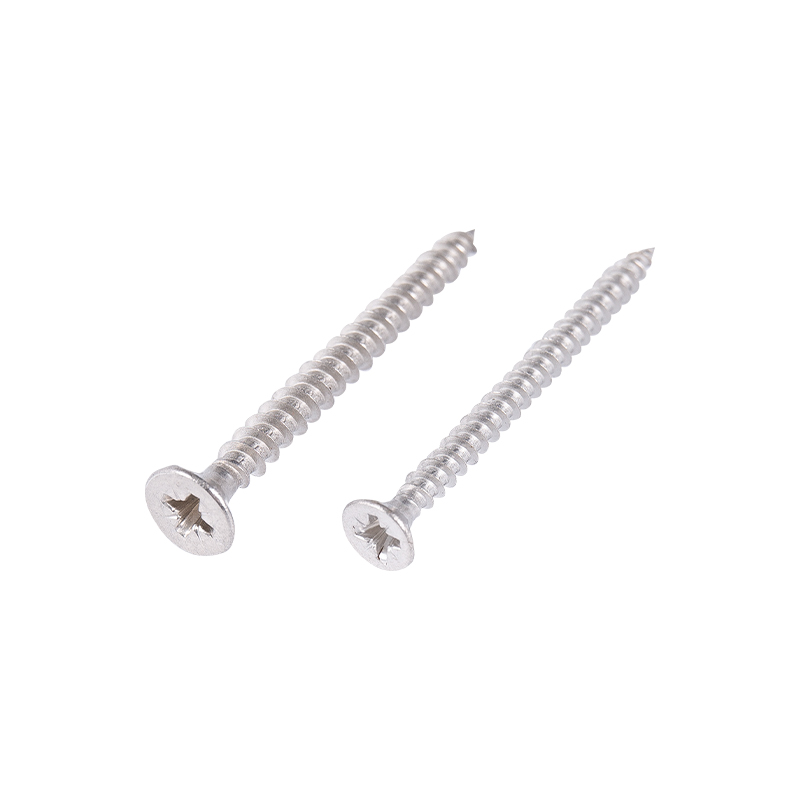
Особенности конструкции винтов самостоятельного погружения в конструкцию позв...
Смотрите детали+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
№ 2155, Shuanglong Road, район Нанху, Цзя Синг -Сити, провинция Чжэцзян
Авторские права © Jiaxing Zhongke Metal Technology Co., Ltd. Все права защищены.Производитель высокопрочных крепежных изделий из нержавеющей стали на заказ