


Отжиг печи алюминиевого сплава серии ZKL
Cat:Промышленная печь
Отжигание алюминиевого сплава серии ZKL - это усовершенствованное оборудовани...
Смотрите детали


Задиры резьбы — одна из самых дорогостоящих и запутанных неисправностей в промышленном креплении. Он может зафиксировать гайку на крепежном винте настолько плотно, что крепеж срежется до того, как соединение разъединится. Ключом к избежанию этого состояния является не одно-единственное волшебное покрытие; это сочетание правильной посадки резьбы и тщательного подбора твердости гайки и крепежного винта. Когда эти два фактора контролируются вместе, истирание можно предотвратить еще до его начала.
Истирание резьбы, также называемое холодной сваркой или истиранием, происходит, когда две металлические поверхности с резьбой скользят друг по другу под высоким давлением. Локализованные микросварные швы образуются в высоких точках, а затем разрываются, оставляя грубый и рваный материал. Каждый цикл создает новые открытые поверхности, которые снова свариваются, и процесс быстро ускоряется.
Аустенитные нержавеющие стали, такие как 304 и 316, особенно склонны к истиранию, поскольку их оксидные пленки тонкие, а их свойства при наклепе создают твердые абразивные частицы износа. Однако алюминий, титан и даже углеродистая сталь с покрытием могут истираться под сильным контактным давлением.
Раздражение более вероятно, когда:
Посадка резьбы определяет величину зазора или натяга между сопрягаемыми резьбами. В крепежных изделиях дюймовой серии классы 1A/1B, 2A/2B и 3A/3B характеризуются возрастающей герметичностью. В метрических крепежных изделиях общие пары допусков, такие как 6g/6H и 6e/6H, обеспечивают аналогичный контроль над зацеплением.
Подгонка имеет значение, поскольку она контролирует распределение нагрузки между задействованными потоками. Правильная посадка распределяет зажимную нагрузку по длинной спирали и снижает местное давление. Слишком свободная посадка позволяет сконцентрировать нагрузку на первых нескольких нитях. Слишком плотная посадка увеличивает трение и может задерживать загрязнения, и оба условия увеличивают риск истирания.
| Подходящий класс | Описание | Типичное использование |
|---|---|---|
| 1А/1Б | Свободная посадка зазора | Быстрая сборка с плакированной или слегка поврежденной резьбой. |
| 2А/2Б | Нормальная посадка | Общие крепежные винты и гайки в сборе |
| 3А/3Б | Плотно прилегает | Прецизионные соединения с контролируемым крутящим моментом и смазкой |
Во время проектирования проверяйте эффективный делительный диаметр, а не полагайтесь только на главный диаметр. Именно здесь фактически появляются зазор и вмешательство, и здесь выигрывается или проигрывается предотвращение раздражения.
Согласование твердости часто понимают неправильно. Соответствие не означает, что гайка и крепежный винт должны быть идентичными. Идентичная твердость идентичной аустенитной нержавеющей стали увеличивает риск истирания, поскольку обе поверхности деформируются, упрочняются и рвутся одинаково. Более надежный подход — контролируемый перепад твердости.
Одна поверхность может быть намеренно более твердой, чем другая, поэтому относительное движение компенсируется полировкой, а не микросваркой. В сборках из нержавеющей стали более жесткая внешняя резьба крепежного винта в сочетании с отожженной или более мягкой внутренней резьбой гайки может предотвратить истирание. Однако дифференциал необходимо контролировать; чрезмерная разница может превратиться в абразивное резание вместо плавного взаимодействия.
Правильное соответствие твердости не означает одинаковую твердость. Речь идет о намеренном взаимодействии, которое предотвращает сварку двух резьбовых поверхностей.
Выбор правильной гайки является частью этого решения, поскольку состояние материала гайки, длина резьбы и распределение твердости определяют, как нагрузка распределяется на крепежный винт.
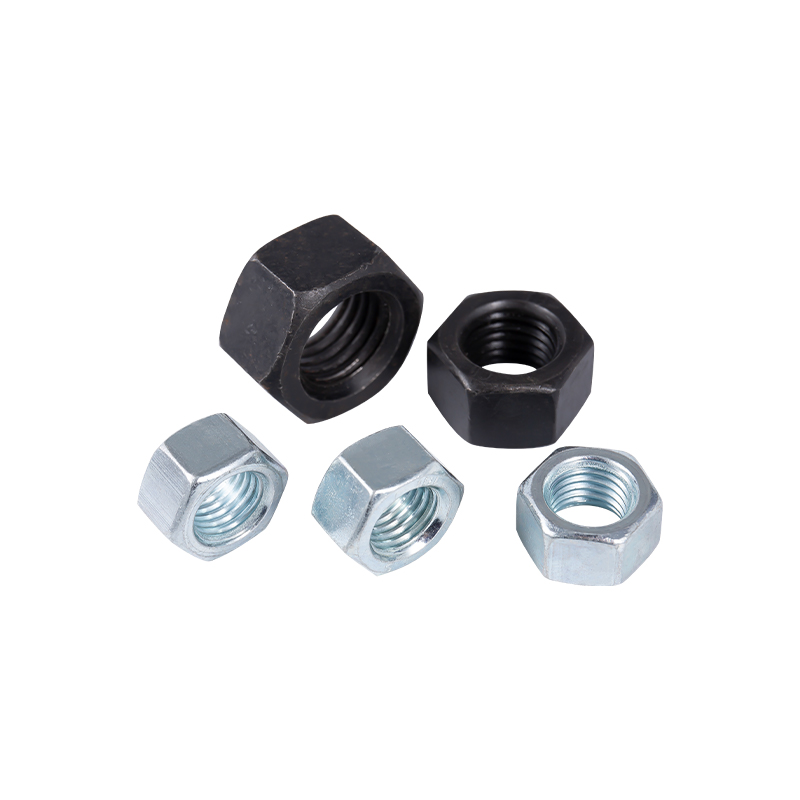 Фланец и контргайки для виброустойчивого крепления В этот выбор входят обычные, фланцевые и самоконтрящиеся гайки. Конструкция фланца увеличивает площадь контакта и стабильность, а версии с защитой от ослабления помогают предотвратить ослабление резьбы при вибрации или температурных изменениях. Посмотреть продукт →
Сочетание материалов также может перестать раздражать. Если крепежный винт изготовлен из нержавеющей стали, гайка из кремнистой бронзы или углеродистой стали с покрытием уменьшит адгезию. Но во многих промышленных изделиях выбор материалов определяется требованиями к коррозии, поэтому обработка поверхности и покрытия становятся практической защитой.
Шероховатость и чистота поверхности имеют решающее значение. Гладкая нить имеет меньшее трение, но слишком гладкие поверхности могут способствовать адгезии. Избегайте попадания волочильного состава, песка, металлических частиц и влаги внутрь резьбовых узлов. Эти загрязнения создают локальные точки давления и ускоряют микросварку.
| Материал гайки | Материал винта | Раздражающая тенденция | Практический подход |
|---|---|---|---|
| Нержавеющая сталь | Нержавеющая сталь | Высокий | Используйте смазку и контролируемый дифференциал жесткости. |
| Углеродистая сталь | Нержавеющая сталь | Умеренный | Цинковое или никелирование снижает адгезию. |
| Кремниевая бронза | Нержавеющая сталь | Низкий | Подходит для разборки и морского обслуживания. |
Термическая обработка является наиболее прямым способом контроля твердости как гаек, так и крепежных винтов. Крепежные детали из высокопрочной углеродистой стали подвергаются закалке и отпуску для достижения заданного диапазона твердости. Винты из нержавеющей стали можно подвергать холодной обработке или отжигу для достижения требуемого соотношения твердости для защиты от истирания.
Поскольку подбор твердости требует точности, процесс термообработки должен быть одинаковым на всех этапах производства. Современные печи с контролируемой атмосферой и однородностью температуры позволяют производителям достигать узких окон твердости, а не просто нагревать крепежные детали до тех пор, пока они не станут достаточно твердыми. Чтобы понять, как эти технологические решения влияют на готовые металлические детали, см. это руководство на оптимизация промышленной термообработки .
Винты с внутренней шестигранной головкой под торцевой ключ часто выбирают для прецизионных сборок, поскольку их геометрия привода обеспечивает контролируемое приложение крутящего момента и лучшую посадку.
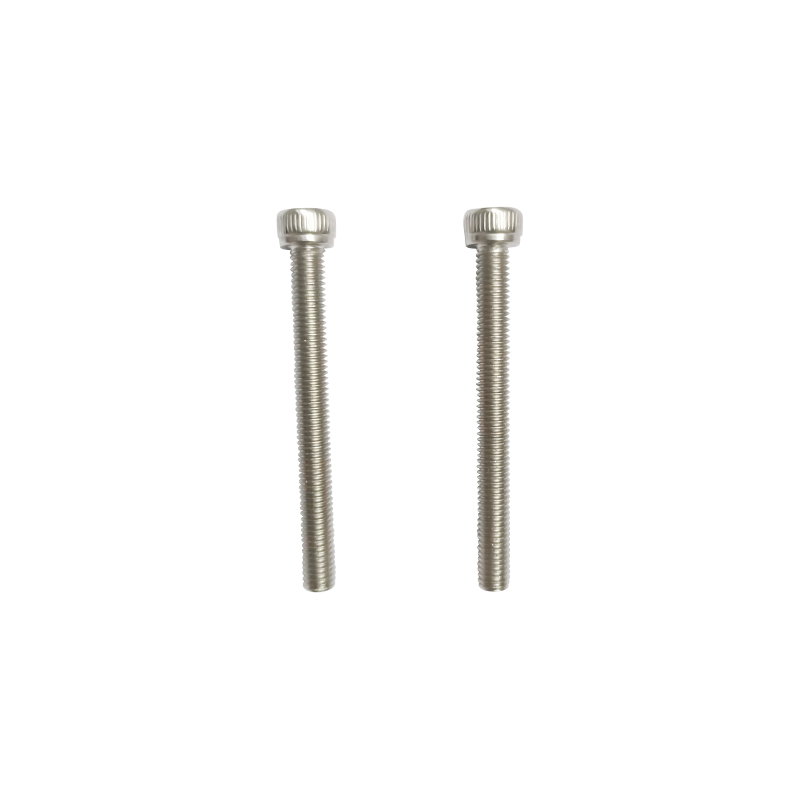 M4-0,7×8 SUS304 Винт с головкой под торцевой ключ Этот прецизионный винт из нержавеющей стали с внутренним шестигранником позволяет контролировать крутящий момент в ограниченном пространстве. Его блестящая отделка и конструкция с полной резьбой подходят для прецизионных сборок, где важны надежность посадки и устойчивость к коррозии. Посмотреть продукт →
Даже при правильной посадке и твердости метод сборки определяет, действительно ли произойдет истирание. Наиболее распространенной причиной внезапного заедания является не ошибка конструкции; это процесс сборки, который слишком быстро создает слишком много трения.
Скорость сборки — известный триггер. Быстрое вращение генерирует больше локального тепла и вызывает более сильную адгезию. Замедление дает точкам контакта меньше энергии для сварки и дает смазке время оставаться в зоне резьбы.
Начните со стандарта резьбы и класса соответствия. Подтвердите эффективный диаметр с помощью соответствующих резьбомеров. Затем определите требования к материалу и твердости. Наконец, добавьте обработку поверхности или смазку, соответствующую условиям эксплуатации.
Если соединение изготовлено из нержавеющей стали и его необходимо разобрать позже, используйте противозадирные составы на основе никеля и избегайте соединений на основе меди, которые могут вызвать гальваническую коррозию нержавеющей стали. Для вибрирующего оборудования рассмотрите фланцевые или стопорные гайки, поскольку они изменяют путь нагрузки и уменьшают микродвижения, которые переходят в истирание. А расширенное руководство по выбору крепежа может помочь вам сбалансировать этот выбор с ценой и доступностью.
Нет. Правильная посадка резьбы снижает местное контактное давление и улучшает распределение нагрузки, но не устраняет необходимости контроля твердости, подготовки поверхности и смазки. Для предотвращения истирания требуется сочетание контроля конструкции и сборки.
В большинстве противозадирных конструкций используется контролируемый дифференциал твердости. Обычно используется более твердая внешняя резьба с более мягкой внутренней резьбой, но может работать и обратное, если тщательно выбирать материалы, поверхностные покрытия и смазочные материалы. Главное — избегать одинаковых мягких поверхностей из одного и того же семейства сплавов.
Нет. Истирание также происходит с алюминием, титаном и другими пластичными металлами. Нержавеющая сталь является наиболее распространенным промышленным примером из-за ее широкого применения, свойств деформационного упрочнения и тонкой оксидной пленки.
Противозадирные составы на основе никеля часто рекомендуются для узлов из нержавеющей стали. Следует избегать соединений на основе меди, поскольку медь может способствовать гальванической коррозии резьбовых соединений из нержавеющей стали.
Предотвращение истирания резьбы начинается с проектирования, а не с обслуживания. Тщательно подобранная посадка резьбы распределяет нагрузку, контролируемое соотношение твердости предотвращает холодную сварку, а строгая сборка удерживает две поверхности отдельно достаточно долго, чтобы установить крепеж. Когда эти принципы работают вместе, гайка и крепежный винт делают то, для чего они были предназначены: зажимают соединение, не превращаясь при этом в единое целое.
Производители, имеющие опыт как в термической обработке, так и в производстве крепежных изделий, такие как Jiaxing Zhongke Metal Technology Co., Ltd., имеют сильные позиции для поддержки этих решений с помощью управления процессом, охватывающего весь путь от печи до готовой резьбы.

Отжигание алюминиевого сплава серии ZKL - это усовершенствованное оборудовани...
Смотрите детали
ZKL Series 850 ℃ Тязную печь для сопротивления плавлению специально предназна...
Смотрите детали
Печи теплового цикла ZKL Series 550 ℃ представляет собой высокопроизводительн...
Смотрите детали
Особенности конструкции винтов самостоятельного погружения в конструкцию позв...
Смотрите детали
Мономерные прокладки и соединенные прокладки представляют собой два типа герм...
Смотрите детали+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
№ 2155, Shuanglong Road, район Нанху, Цзя Синг -Сити, провинция Чжэцзян
Авторские права © Jiaxing Zhongke Metal Technology Co., Ltd. Все права защищены.Производитель высокопрочных крепежных изделий из нержавеющей стали на заказ


