


ZKL Series 650 ℃ Жидкая нитрическая печь
Cat:Промышленная печь
ZKL Series 650 ℃ Жидкая нитрическая печь подходит для обработки поверхности и...
Смотрите детали


Самосверлящие и саморезы — два наиболее широко используемых крепежа в металлоконструкциях, монтаже систем отопления, вентиляции и кондиционирования, облицовке и сборке легких конструкций. Оба типа имеют собственную сопрягаемую резьбу, что отличает их от обычных крепежных винтов и болтов. Путаница обычно начинается, когда инженеры и подрядчики пытаются решить, какой из них сэкономит больше времени на установку. Короткий ответ заключается в том, что саморез устраняет необходимость в гайке, но по-прежнему требует направляющего отверстия в металле, в то время как самосверлящий винт сочетает в себе сверление и нарезание резьбы за один проход. В этом руководстве описаны различия в конструкции наконечника, геометрии резьбы и реальном применении, чтобы вы могли с уверенностью выбрать правильный крепеж.
Саморезы, также называемые саморезами или винтами для листового металла, предназначены для нарезания или формирования внутренней резьбы в существующем направляющем отверстии. У них нет сверла, поэтому они не могут самостоятельно проделать отверстие в твердом материале. Вместо этого острый конический кончик и резьба специальной формы постепенно зацепляются за стенку пилотного отверстия по мере закручивания винта, образуя сопрягающуюся резьбу, которая скрепляет соединение.
По способу взаимодействия с основным материалом саморезы делятся на три категории:
Поскольку требуется направляющее отверстие, установка занимает два этапа, но позиционирование и окончательная нагрузка на зажим вполне предсказуемы. Это делает саморезы надежным выбором для электрических шкафов, автомобильной отделки, мебели и съемных панелей доступа. Более подробную информацию о типах резьбы и выборе точки см. в нашем руководстве по правильный выбор самореза .
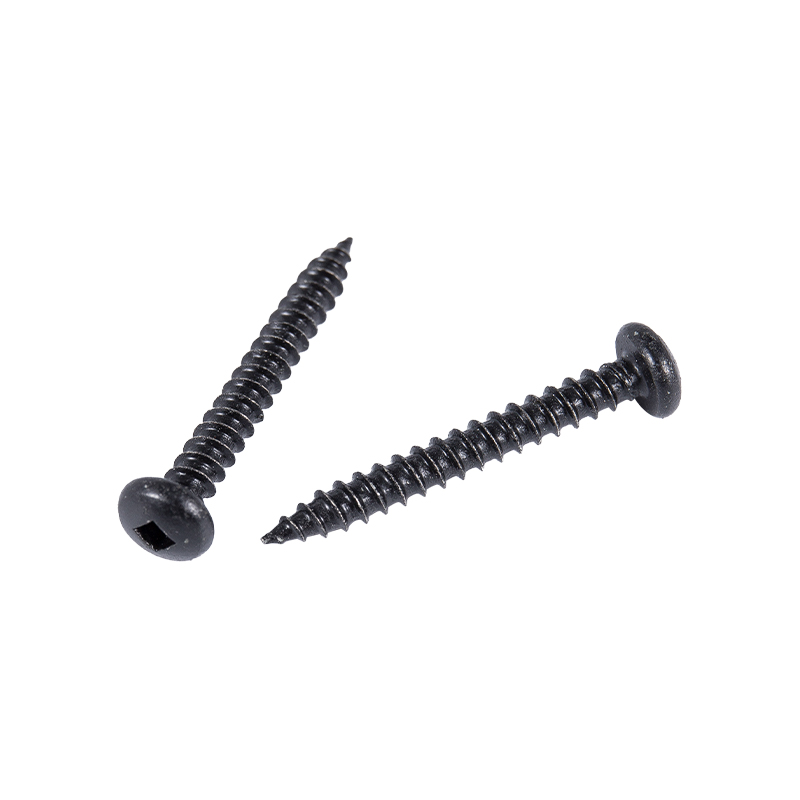 Саморезы с полукруглой головкой и острым концом для универсального крепления Этот винт сочетает в себе цилиндрическую головку с поперечными канавками и острую коническую точку, что позволяет быстро нарезать резьбу без предварительного сверления. Доступный в различных материалах и вариантах отделки, он подходит для строительства, мебели, электроники и автомобилестроения. Посмотреть продукт →
Самосверлящие винты имеют на конце острие в форме сверла. Эта интегрированная точка сверления позволяет винту просверливать собственное направляющее отверстие и нарезать соответствующую резьбу за одну операцию, без отдельного этапа предварительного сверления. Когда острие сверла проникает в материал, резьба сразу же входит в свежевырезанное отверстие и прочно втягивает винт на место.
Точки сверления обозначаются номерами, обычно №2, №3, №4 и №5. Более длинные наконечники могут проникать в более толстые стопки, поэтому общая толщина материала определяет правильный размер наконечника. Самосверлящие шурупы являются выбором по умолчанию для металлических настилов, стальных прогонов, обшивки крыш и конструкций из стальных конструкций, где сочетание возможностей сверления и скорости врезки обеспечивает значительный прирост производительности. Варианты головок, такие как шестигранная, шестигранная с фланцем, поддонная и потайная, позволяют одному и тому же семейству винтов выполнять как структурные, так и отделочные работы. Чтобы понять, как длина сверла влияет на производительность, прочитайте нашу статью что такое саморезы и как они работают .
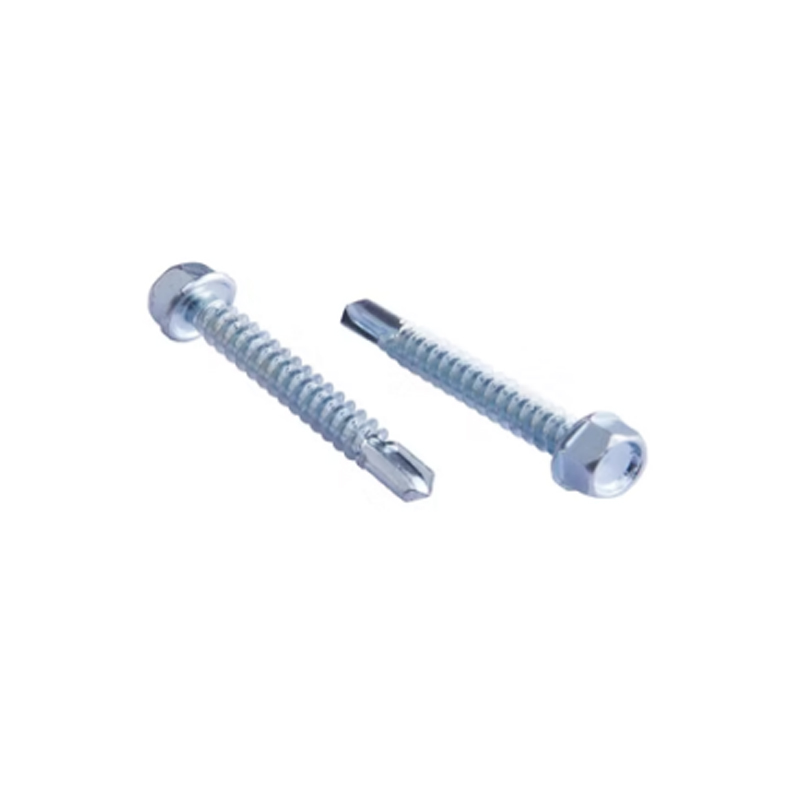 Шестигранные самонарезающие винты со встроенным сверлом Эти винты с шестигранным фланцем сверлят и нарезают резьбу за одну операцию, устраняя направляющие отверстия и ускоряя крепление стали к стали. Изготовленные из нержавеющей стали, устойчивой к коррозии, они идеально подходят для кровли, фотоэлектрических кронштейнов и конструктивных узлов. Посмотреть продукт →
| Атрибут | Саморез | Самосверлящий винт |
|---|---|---|
| Основная функция | Формирует или разрезает сопрягаемые резьбы | Сверлит пилотное отверстие и формирует резьбу |
| Требуется пилотное отверстие | Да, из металла | Нет |
| Дизайн наконечника | Коническое острие с режущими или формирующими краями | Острие в виде сверла |
| Типичные подложки | Пластик, алюминий, тонкий стальной лист. | Сталь, толстолистовая, конструкционные профили |
| Этапы установки | Предварительное сверление, затем заезд | Один шаг |
| Легкость разборки | Легче снять и перегнать | Возможно, но после полной посадки снять сложнее |
Эта разница имеет наибольшее значение для эффективности рабочего процесса. При крупномасштабном креплении стали к стали исключение шага пилотного отверстия может сэкономить несколько секунд на каждый винт, что приводит к значительной экономии труда по сравнению с большим проектом крыши или каркаса.
Геометрия резьбы определяет, насколько хорошо винт работает в данном основном материале. Два винта одинакового диаметра и длины могут вести себя по-разному, если профили их резьбы не соответствуют основанию.
Точки формирования резьбы тупые и отталкивают материал, образуя плотную, холоднообработанную резьбу, которая идеально подходит для пластичных материалов и соединений, требующих хорошей виброустойчивости. Точки нарезания резьбы более острые и снимают небольшое количество материала, избегая высоких напряжений, которые могут привести к растрескиванию хрупкого пластика или закаленных металлов. Например, если вы крепите жесткий профиль из ПВХ, винт нарезной резьбы с узкой канавкой обычно садится более чисто, чем винт накатного типа.
Шурупы с крупной резьбой лучше подходят для мягких материалов, таких как дерево, ДСП и пластик, где под нагрузкой тонкая резьба может вылезти. Винты с мелкой резьбой обеспечивают более высокое сопротивление выдергиванию листового металла и являются стандартом для самосверлящих винтов, используемых в стальной облицовке. Угол резьбы и форма боковой поверхности также влияют на момент установки, поэтому конструкцию головки и профиль резьбы следует рассматривать вместе.
Самосверлящий винт работает путем резки стали, поэтому острие сверла должно быть значительно тверже заготовки. Правильная термическая обработка придает наконечнику и резьбе такую твердость, которая позволяет проникать в конструкционную сталь без затупления, в то время как сердечник винта сохраняет достаточную прочность, чтобы выдерживать сдвиговые и изгибающие нагрузки без разрушения. Этот баланс достигается закалкой с последующим контролируемым отпуском. Производитель, обладающий собственными возможностями термообработки, может поддерживать более стабильную твердость каждой партии, что напрямую влияет на производительность сверла и частоту отказов на месте.
Правильный выбор зависит от основания, доступности шва и скорости установки.
Распространенная ошибка – закручивание самореза в металл без пилотного отверстия. Винт может заклинить до того, как резьба полностью зацепится, что приведет к потере крепежа и повреждению компонента. Самосверлящие винты полностью исключают этот вид отказа, поскольку острие сверла создает отверстие непосредственно перед тем, как резьба начнет нарезаться.
Используйте этот практический контрольный список, чтобы сузить выбор:
Крепежи из нержавеющей стали широко используются в агрессивных средах, поскольку они устойчивы к ржавчине на поверхности и в основании резьбы. Если вам нужна комбинация шайбы и винта, предварительно собранный блок с одиночной или соединенной шайбой упрощает установку и сокращает количество деталей на месте.
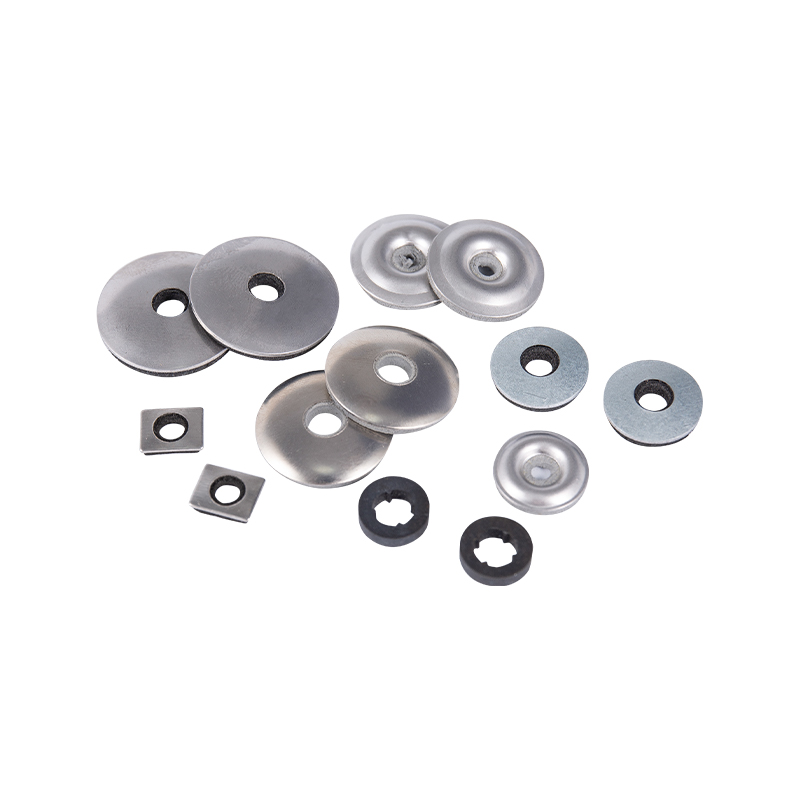 Одиночные и соединенные шайбы в сборе для водонепроницаемого уплотнения Предварительно собранные металлические и резиновые шайбы обеспечивают водонепроницаемое уплотнение вокруг крепежных элементов, предотвращая проникновение влаги в критически важных случаях. Доступные в различных размерах и материалах, эти устройства упрощают установку и сокращают количество деталей на месте. Посмотреть продукт →
Только в очень тонком, мягком листовом металле, и то результат ненадежен. Саморез предназначен для нарезания резьбы, а не для сверления отверстия. Для обеспечения стабильного качества металлических соединений всегда делайте направляющее отверстие перед завинчиванием самореза.
Они будут сверлить и вкручивать древесину, но специальный шуруп для дерева или шуруп для ДСП с острым концом и крупной резьбой, как правило, держится лучше и стоит дешевле. Самосверлящие винты оптимизированы для соединений металл-металл, а не мягких волокнистых материалов.
Винты, формирующие резьбу, перемещают материал, создавая плотную резьбу, которая подходит для пластичных материалов, таких как алюминий и пластик. Резьбонарезные винты удаляют материал с небольшими режущими кромками, что подходит для более твердых материалов и снижает риск растрескивания хрупких деталей.
Сопоставьте номер точки с общей толщиной скрепляемых материалов. Точка №2 подходит для листов тонкого металла толщиной примерно до 2 мм, а точки №4 и №5 подходят для более толстых структурных штабелей. Если точка сверления слишком короткая, винт застревает до того, как резьба зацепится; если он слишком длинный, острие может сместиться во время установки.
Оба семейства крепежных изделий занимают четкое место в металлообработке и общей сборке. Решение зависит от твердости основания, наличия пилотного отверстия и скорости установки. Сотрудничество с производителем, который контролирует весь процесс, от холодной высадки и накатки резьбы до термообработки и отделки поверхности, упрощает достижение стабильной производительности на месте. Когда коррозионная стойкость является приоритетом, серьезного рассмотрения заслуживают варианты из нержавеющей стали SUS304 или SUS316; просто убедитесь, что спецификация термообработки соответствует твердости материалов, которые вы собираетесь соединять.

ZKL Series 650 ℃ Жидкая нитрическая печь подходит для обработки поверхности и...
Смотрите детали
Печи теплового цикла ZKL Series 550 ℃ представляет собой высокопроизводительн...
Смотрите детали
Винты с саморазживанием Sharp Pane Head Pan Его дизайн сочетает в себе характ...
Смотрите детали
Винты машины для головки сковороды хорошо спроектированы и имеют превосходную...
Смотрите детали+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
№ 2155, Shuanglong Road, район Нанху, Цзя Синг -Сити, провинция Чжэцзян
Авторские права © Jiaxing Zhongke Metal Technology Co., Ltd. Все права защищены.Производитель высокопрочных крепежных изделий из нержавеющей стали на заказ


